东莞纺织品生产:织就高质量发展之路
在当今全球经济竞争激烈的背景下,产业转型与升级成为了各个国家和地区的重要课题。以中国为例,作为世界制造工厂和全球纺织大国之一的东莞市,近年来不断探索与实践,力图通过创新驱动推动当地纺织业实现从传统向智慧、绿色的高质量转变。
东莞:中国的纺织心脏地带
提到纺织产业,很多人心目中浮现出的是成千上万工人穿梭于机器间,一丝一缕织就布匹的画面。位于珠江三角洲地区的东莞市凭借其优越的地理位置与丰富的劳动力资源,在上个世纪八九十年代迅速崛起为全国乃至全球最重要的纺织品生产基地之一。
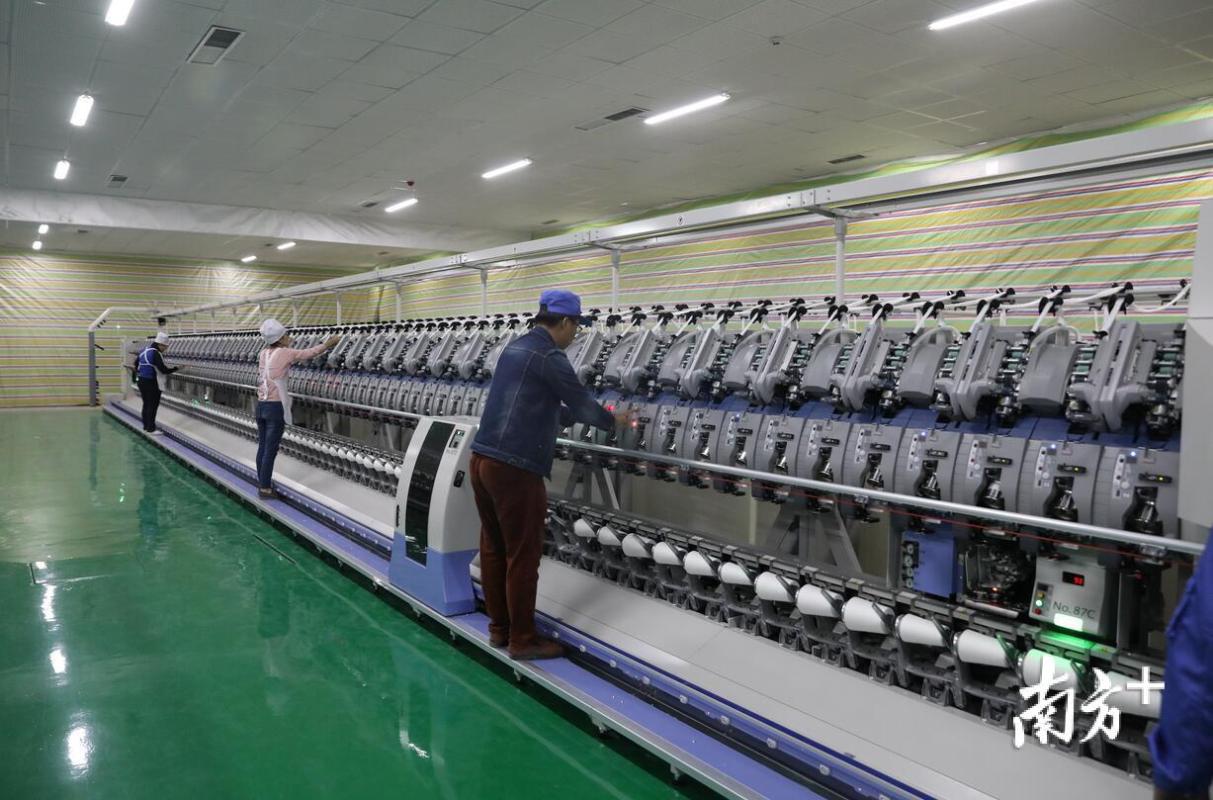
然而,随着产业竞争加剧以及环保压力增大等外部因素影响下,东莞纺织业正经历一场深刻变革——智能化、绿色化成为行业转型的重要方向。政府和企业积极引入先进设备与技术,并加强环境保护力度,在追求经济效益的同时兼顾社会责任感与可持续发展要求,力求实现经济效益与社会效益相协调。
智变:从机械化到智能化工厂
传统纺织工厂往往依赖人力完成大部分生产工序。然而近年来,借助物联网、大数据等信息技术手段支撑起的智能制造平台正逐渐改变这一现状。许多东莞企业纷纷加快转型升级步伐,探索建设柔性生产线和智能化仓储物流系统,不仅极大提升了生产效率与品质控制水平,还大幅降低了运营成本。
例如,在某知名针织服装制造商厂内,通过安装传感器监控每台生产设备运行状态,并运用数据分析技术对工艺流程进行优化调整后,整体工作效率提高了近两成。此外,该企业还在厂区布设多个自动取送面料的小车机器人,以减少人工搬运频次与误差率。
绿色:循环经济塑造美好未来
面对日益严峻环境问题挑战下,东莞纺织业积极响应国家号召加入到建设美丽中国的行动当中来。为减轻水耗、废气排放等行业共性难题,众多企业开始采用新型染整技术降低能耗并提高资源回收利用率;同时大力推广使用可再生材料如有机棉等代替传统化纤类产品,努力在生产过程中实现零污染或低污染目标。
以一小型纺织品出口商为例,在其位于东莞的生产基地里可以看到,整个流程被划分为多个功能区域:从原料储存到半成品加工直至包装成品入库均通过封闭式循环系统实现物料传递无尘化作业。而废水处理站则是最引人注目的一环——经过多级过滤与生物降解过后排入市政管网的水质已远优于国家标准。
总体而言,凭借其得天独厚区位优势及政策引导支持结合持续不断的科技创新精神推动下,东莞纺织产业正向着更高层次迈进。它不再仅仅停留于低端劳动密集模式而是逐步走向知识化、多元化创新发展道路,从而真正意义上为国内乃至全球消费者提供更加优质舒适的纺织品体验。
随着未来智能化与绿色可持续战略进一步深化实施相信这个传统魅力与现代科技完美融合之城定能持续焕发出勃勃生机!